 ENG


Rýchla odpoveď: Ako si vybrať správne Vstrekovací lis
Výber správneho vstrekovacieho stroja začína prispôsobením upínacej sily, veľkosti výstrelu a typu pohonu dielom, ktoré závod skutočne plánuje vyrábať, potom skontrolovaním presnosti, kompatibility materiálu, spotreby energie, pôdorysu, pripravenosti na automatizáciu a dlhodobej podpory zo strany továreň na vstrekovacie stroje všetky sú v súlade s dennými výrobnými cieľmi. V nasledujúcich častiach nájdete desať praktických faktorov v poradí, s referenčnými tabuľkami, porovnávacími tabuľkami a prehľadom riešení problémov na základe bežnej praxe spracovania plastov.
- Upínacia sila a tonáž - prispôsobiť tonáž projektovanej ploche dielu a hrúbke steny
- Veľkosť strely a kapacita hlavne - udržať hmotnosť strely v rámci použiteľného podielu kapacity hlavne
- Hydraulickékéký elektrický alebo hybridný pohon - vyberte typ pohonu, ktorý vyhovuje hmotnostnej triede a vzoru cyklu
- Presný a riadiaci systém - potvrdiť spätnú väzbu uzavretej slučky pre časti s tesnou toleranciou
- Materiálová kompatibilita - skontrolujte dizajn skrutky a valca v porovnaní s používanou rodinou živice
- Energetická účinnosť - porovnať relatívnu spotrebu energie naprieč úrovňami zaťaženia pre plánovanú schému zmeny
- Stopa stroja a forma - overte rozstup spojovacích tyčí, rozsah výšky formy a podlahovú plochu
- Pripravenosť na automatizáciu - skontrolujte montážne rozhranie robota a synchronizáciu vstupu a výstupu
- Očakávania údržby - plánujte bežné kontroly oleja, skrutiek a vyrovnania okolo pracovného cyklu
- Podpora výrobcu - vyhodnotiť inžiniersku hĺbku závodu a sieť náhradných dielov
Požiadavky na upínaciu silu a tonáž
Upínacia sila udržuje polovice formy zatvorené, zatiaľ čo roztavený plast je vtláčaný pod tlakom a je to zvyčajne prvá špecifikácia, ktorú kupujúci porovnávajú pri kontrole strojov z akéhokoľvek továreň na vstrekovacie stroje . Bežným prístupom pri spracovaní plastov je odhadnúť upínaciu tonáž z projektovanej plochy dielu a jeho klzných prvkov, vynásobené tlakovým faktorom, ktorý sa zvyčajne pohybuje medzi približne 3 a 5 tonami na štvorcový palec v závislosti od použitej živice a hrúbky steny.
Prevádzka formy na stroji s príliš malou upínacou silou môže spôsobiť, že sa forma počas vstrekovania mierne otvorí, čím sa vytvorí záblesk pozdĺž deliacej čiary, zatiaľ čo prevádzka malej formy na nadrozmernom stroji zvyšuje spotrebu energie na cyklus a zvyšuje zbytočné opotrebovanie spojovacích tyčí a dosiek. Prispôsobenie tonáže presne k projektovanej ploche dielu chráni kvalitu dielu aj životnosť stroja počas životnosti formy.
Typická upínacia sila podľa kategórie dielu
95T Malé časti
240T Domácnosť
600 T Automobilový priemysel
1400 T Veľké diely
Ilustratívny stredový bod podľa kategórie všeobecnej časti, skutočná tonáž sa líši podľa hrúbky steny a konštrukcie brány
| Rozsah upínacej sily | Typická trieda dosky | Bežné aplikácie |
|---|---|---|
| 60T až 130T | Kompaktný | Malé presné súčiastky, konektory, uzávery |
| 130T až 350T | Stredná veľkosť | Domácnosť goods, appliance housings |
| 350T až 850T | Veľký | Automobilový priemysel interior and structural parts |
| 850T a vyššie | Extra veľké dve platne | Palety, veľké automobilové a priemyselné diely |
Čítanie upínacej sily popri geometrii dielu
Rebrá, výstupky a tenké tečúce časti menia efektívnu projektovanú plochu, ktorú musí stroj držať zatvorenú, takže dve časti s podobným obrysom môžu stále vyžadovať inú tonáž, keď sa zohľadní hrúbka steny a počet rebier. Krátky rozhovor s konštruktérom formy pred zaradením do triedy stroja zvyčajne stačí, aby ste sa neskôr v projekte vyhli výberu poddimenzovaných alebo nadmerných rozmerov.
Zhoda veľkosti strely a kapacity hlavne
Veľkosť výstrelu zo vstrekovacieho stroja popisuje maximálny objem alebo hmotnosť roztaveného plastu, ktorý môže stroj vytlačiť v jednom cykle, a je potrebné ho skontrolovať podľa kapacity valca, a nie podľa samotnej upínacej tonáže. Častým usmernením, ktoré sa dodržiava v praxi formovania, je to hmotnosť výstrelu by sa mala zvyčajne pohybovať medzi približne 40 percentami a 75 percentami menovitej kapacity hlavne udržať čas zotrvania taveniny a kvalitu plastifikácie v použiteľnom rozsahu.
Keď je hmotnosť strely hlboko pod týmto pásmom, živica strávi viac času vo vyhrievanej hlavni, čo zvyšuje riziko tepelnej degradácie citlivých materiálov. Keď sa hmotnosť výstrelu dostane ďaleko nad pás, stroj môže mať problémy s úplnou plastifikáciou materiálu v rámci dostupného času cyklu, čo vedie k nekonzistentnej kvalite taveniny od výstrelu k výstrelu.
- Uistite sa, že priemer skrutky zodpovedá viskozite živice a požadovanej výstupnej rýchlosti
- Skontrolujte čas obnovy skrutky oproti cieľovému času cyklu
- Skontrolujte kompresný pomer pre v súčasnosti používanú rodinu živíc
- Vždy, keď je to možné, požiadajte továreň na vstrekovacie lisy o skúšobné údaje o hmotnosti výstrelu pre konkrétnu formu
Typy hydraulických elektrických a hybridných strojov
Porovnanie hydraulického a elektrického vstrekovacieho stroja do značnej miery spočíva v tom, ako každé hnacie vedenie premieňa vstupný výkon na pohyb svorky, rýchlosť vstrekovania a prídržný tlak. Hydraulické systémy využívajú čerpadlo a ventilový blok na pohyb oleja cez valce, čo je vyspelý a dobre pochopený prístup, ktorý zostáva bežný pre prácu s veľkým objemom a ťažkými nákladmi. Elektrické stroje používajú servomotory a guľôčkové skrutky na každej osi, ktoré ponúkajú programovateľné ovládanie rýchlosti a polohy s menším množstvom tepla uvoľňovaného do dielne. Hybridnýnýné stroje kombinujú servopoháňané hydraulické čerpadlo s elektricky podporovanými osami, ktorých cieľom je spojiť silu upnutia s rýchlejšou odozvou a nižším ťahom naprázdno.
Hydraulické elektrické a hybridné charakteristiky
Elektrické Hybrid Hydraulic
Porovnanie všeobecných charakteristík založené na typickom správaní pohonu, nie na konkrétnom výsledku testu stroja
Dve doskové a vysokorýchlostné konfigurácie
Pre veľmi veľké alebo veľmi rýchle cyklistické aplikácie odstraňujú dizajn s dvoma doskami tradičné usporiadanie štyroch spojovacích tyčí v prospech väčšej montážnej plochy formy, ktorá vyhovuje veľkým automobilovým dielom a dielom triedy paliet. Vysokorýchlostné konfigurácie sa namiesto toho zameriavajú na rýchle vstrekovanie spolu s rýchlym pohybom otvárania a zatvárania formy, čo sa hodí na tenkostenné obaly a predmety na jedno použitie, kde čas cyklu riadi výstup.
Presný systém opakovateľnosti a kontroly
Konzistentná hrúbka steny, rozmerová stabilita počas výrobného cyklu a stabilná opakovateľnosť cyklu do cyklu závisia skôr od riadiaceho systému ako od samotnej tonáže. Tlaková a polohová spätná väzba v uzavretej slučke, spárovaná s citlivým rozhraním človek-stroj, umožňujú operátorovi uzamknúť profily rýchlosti vstrekovania, udržiavacie body prechodu tlaku a čas chladenia s rozlíšením, ktorému sa základný systém s otvorenou slučkou nemôže rovnať.
Časti s tesnou rozmerovou toleranciou, tenkými zacvakávacími prvkami alebo kozmetickým povrchom, ako je obloženie interiéru automobilov, vo všeobecnosti ťažia zo servopohonných alebo hybridných platforiem s viacstupňovým vstrekovaním a profilmi na udržiavanie tlaku, pretože tieto vlastnosti sú obzvlášť citlivé na zmeny výstrelu.
Materiálová kompatibilita od PP po inžinierske živice
Vstrekovací stroj na PP aplikácie, ako sú uzávery, uzávery a tenkostenné nádoby, zvyčajne používa skrutkový dizajn na všeobecné použitie s miernym spätným tlakom, pretože polypropylén tečie relatívne ľahko a zostáva použiteľný v pomerne širokom okne spracovania v porovnaní s živicami citlivejšími na teplo.
PVC vyžaduje nízku kompresiu, odvetrané usporiadanie valca a skrutky, aby sa uvoľnili prchavé plyny a zabránilo sa rozpadu materiálu pri zvýšenej teplote valca, zatiaľ čo PET zvyčajne potrebuje rýchly cyklický, dobre vysušený dávkovací systém spojený s prísnou kontrolou teploty na ochranu vnútornej viskozity. Plnené a vystužené inžinierske živice používané na konštrukčné diely často vyžadujú vyšší vstrekovací tlak a úpravu valca a skrutky odolnou proti opotrebovaniu. Zariadenia v prevádzke an vstrekovacie lisy na automobilové diely často sa mieša niekoľko z týchto materiálových skupín na tej istej výrobnej ploche, od nylonových konektorov plnených sklom až po mäkké prelisovanie, takže flexibilita skrutiek a valcov počas zmeny je dôležitá rovnako ako surová tonáž.
| Resin Family | Poznámka k spracovaniu | Typické použitie |
|---|---|---|
| Polypropylén | Široké okno na spracovanie, skrutka na všeobecné použitie | Uzávery, uzávery, tenkostenné nádoby |
| PVC | Odvetraná hlaveň, skrutka s nízkou kompresiou | Potrubné tvarovky, profilové komponenty |
| PET | Vyžaduje dôkladné vysušenie a prísnu kontrolu teploty | Predlisky, komponenty balenia |
| Nylon plnený sklom | Odporúča sa ošetrenie valca a skrutky odolné voči opotrebovaniu | Automobilový priemysel and structural connectors |
Energetická účinnosť a prevádzková spotreba
Elektrické hnacie osi vo všeobecnosti čerpajú výkon bližšie k zaťaženiu v reálnom čase, zatiaľ čo konvenčné hydraulické čerpadlo udržuje cirkulujúci olej aj počas fázy zotrvania a chladenia, keď sa vykonáva veľmi málo mechanickej práce. Toto je jeden z hlavných dôvodov, prečo všetky elektrické a hybridné stroje majú tendenciu vykazovať nižšiu relatívnu spotrebu energie počas celého lisovacieho cyklu, najmä pri formách s dlhým časom chladenia v porovnaní s časom vstrekovania. Technická diskusia o servo čerpadlách oproti hydraulickým čerpadlám s pevným objemom bežne poukazuje na zreteľne nižší odber elektriny pre servomotory a elektrické platformy počas čiastočného zaťaženia a nečinných segmentov cyklu, pretože výstup sa škáluje s okamžitým dopytom a nie pri konštantnom prietoku.
Relatívna spotreba energie v rámci výrobného zaťaženia
Hydraulic Hybrid Elektrické
Konceptuálne znázornenie vzoru odberu záťaže a energie, nemeraný výstup z konkrétneho stroja
Zariadenia s dlhými časmi chladenia v porovnaní s časom vstrekovania, ako sú hrubostenné obaly, majú tendenciu vidieť najväčšie relatívne zisky z presunu prípustných hmotnostných tried na hybridný alebo elektrický pohon, jednoducho preto, že hydraulické čerpadlo na bežnom systéme by inak bežalo cez väčšinu tohto nečinného okna.
Stopa stroja a kompatibilita foriem
Okrem tonáže má stroj fyzickú stopu definovanú rozstupom spojovacích tyčí, veľkosťou dosky, minimálnou a maximálnou výškou formy a zdvihom vyhadzovača, pričom všetky musia zodpovedať príslušnej forme a dostupnému priestoru na podlahe a strope. Forma, ktorá je širšia ako rozstup spojovacích tyčí, sa jednoducho nedá namontovať, bez ohľadu na to, ako presne tonáž zodpovedá dielu.
Vstrekovací lis Structure Overview
Zjednodušené konštrukčné znázornenie, skutočné usporiadanie stroja sa líši podľa tonáže a série
Dva doskové stroje s veľkou tonážou zvyčajne potrebujú dlhší pôdorys pozdĺž otvorenej osi formy a vyššiu vôľu od stropu na výmenu formy, takže usporiadanie závodu a kapacitu žeriavu sa oplatí overiť v továrni na vstrekovacie stroje predtým, ako sa zaviažete k triede tonáže založenej len na špecifikáciách papiera.
Pripravenosť na automatizáciu a robotickú integráciu
Väčšina súčasných výrobných liniek spája formovací stroj s robotom s horným alebo bočným vstupom na odstraňovanie dielov, umiestnenie vložiek alebo označovanie formy, takže pripravenosť na automatizáciu sa oplatí skontrolovať skôr, než považovať robotiku za dodatočný nápad. Štandardizované montážne rozhranie na pevnej doske, digitálne vstupné a výstupné body synchronizované s lisovacím cyklom a riadiaci systém, ktorý dokáže čisto spustiť externé zariadenie, to všetko znižuje integračný čas po pridaní robota alebo následného dopravníka.
Zariadenia plánujúce výrobu bunkového štýlu, kde jeden operátor dohliada na niekoľko strojov naraz, vo všeobecnosti profitujú z výberu modelov, ktoré zdieľajú podobné ovládacie rozhranie a automatizačný protokol na celej linke, pretože táto konzistentnosť skracuje školenie operátorov a zjednodušuje plánovanie náhradných dielov v celej dielni.
Požiadavky na údržbu a dlhodobú spoľahlivosť
Rutinná údržba vstrekovacieho stroja zahŕňa stav a filtráciu hydraulického oleja, kontrolu opotrebovania valcov a skrutiek, kontrolu zarovnania spojovacej tyče a dosky a kalibráciu riadiaceho systému a frekvencia každej úlohy závisí od pracovného cyklu, abrazivity živice a okolitých podmienok v dielni. Stroj, v ktorom sa nepretržite používa brúsna živica naplnená sklom, prirodzene potrebuje častejšiu kontrolu skrutiek a valcov ako málo zaťažený stroj s neplneným PP.
| Symptóm | Bežná príčina | Odporúčaná prvá kontrola |
|---|---|---|
| Nízky upínací alebo vstrekovací tlak | Opotrebované tesnenia, opotrebovanie čerpadla alebo nesprávne kalibrovaný snímač | Skontrolujte hladinu hydraulického oleja a stav čerpadla a potom overte kalibráciu snímača |
| Horúci stroj | Zablokovaný chladič oleja alebo nízky prietok chladiacej kvapaliny | Pred úpravou nastavení procesu skontrolujte výmenník tepla a potrubia chladiacej kvapaliny |
| Stroj nestrieka | Blokovanie bezpečnostnej brány, prázdny zásobník alebo zablokovaná tryska | Skontrolujte, či sú zapojené blokovania a či je podávanie materiálu neprerušené |
| Blesk na deliacej čiare | Nedostatočná upínacia sila alebo nesprávne zarovnanie formy | Znovu skontrolujte tonáž vzhľadom na plochu dielu a skontrolujte deliacu čiaru formy |
Vedenie jednoduchého denníka problémov so vstrekovacím lisom, zaznamenanie symptómu, posunu a šarže živice, často odhalí vzor rýchlejšie ako izolované jednorazové opravy a poskytne servisnému tímu výrobcu užitočný kontext, ak bude potrebná technická návšteva.
Výber spoľahlivého Vstrekovací lis Manufacturer
Špecifikačný list hovorí len časť príbehu, takže hodnotenie výrobcu vstrekovacieho stroja za zariadením je rovnako dôležité ako porovnanie diagramov tonáže. Výrobca vstrekovacích lisov na plasty s vlastným inžinierstvom, širokým rozsahom upínacích síl a zavedenou sieťou dielov a služieb môže vo všeobecnosti rýchlejšie reagovať, keď linka potrebuje náhradný diel, úpravu procesu alebo vlastné rozhranie formy.
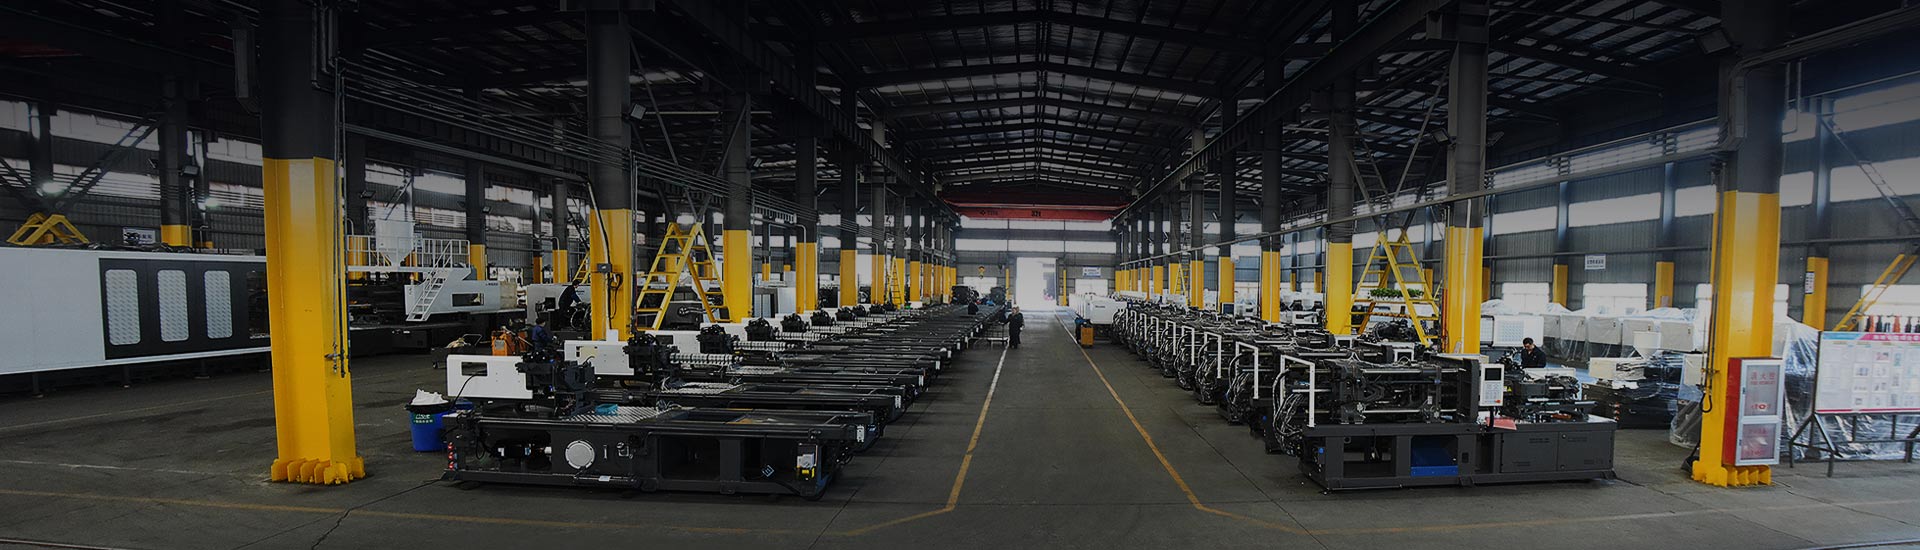
Ningbo Highsun Plastic Machinery Co., Ltd. je jedným z príkladov výrobcu vstrekovacích lisov do čínskych závodov so sídlom vo vedeckom a technologickom parku Beilun v Ningbo, čo je oblasť úzko spojená s dodávateľským reťazcom plastových strojov v krajine. Továreň pokrýva viac ako 120 000 metrov štvorcových a vyrába značku HIGHSUN v rozsahu upínacej sily od 98 ton do 3 000 ton, zahŕňajúce elektrické a olejové hybridné série, sériu dvoch dosiek, vysokorýchlostnú sériu, jednofarebnú a zmiešanú dvojfarebnú sériu, sériu BMC, sériu PET a sériu PVC, spolu s prispôsobenými konfiguráciami postavenými na špecifickej požiadavke formy alebo živice.
| séria | Primárne zameranie | Pozoruhodná vlastnosť |
|---|---|---|
| Elektrickéity And Oil Hybrid | Výroba na všeobecné použitie | Vyvažuje presnosť s nižšou spotrebou energie pri nečinnosti |
| Dve platne | Veľký scale components | Širšia oblasť montáže formy bez obmedzení spojovacích tyčí |
| Vysoká rýchlosť | Tenkostenné a rýchle cyklistické diely | Rýchle vstrekovanie a pohyb formy |
| Dvojitá farba | Viac materiálov a viacfarebné diely | K dispozícii sú jednofarebné a zmiešané farebné konfigurácie |
| BMC | Hromadné lisované diely | Proces vyladený pre charakteristiky kŕmnych zmesí |
| PET | Predlisky a časti balenia | Rýchle cyklovanie s prísnou reguláciou teploty |
| PVC | Profilové a montážne komponenty | Odvetraná hlaveň vhodná na uvoľňovanie prchavých látok |
Užitočnou praxou pri porovnávaní akéhokoľvek výrobcu vstrekovacieho stroja je požiadať o referenčné miesta prevádzkujúce podobnú rodinu dielov, vyžiadať si informácie o čase cyklu na porovnateľnej forme a potvrdiť typický dodací čas pre náhradné diely, ako sú sudy, skrutky a hydraulické komponenty, pretože priebežná podpora je často dôležitejšia počas životnosti stroja ako samotný počiatočný technický list.
Často kladené otázky
Čo je vstrekovanie
Vstrekovanie je výrobný proces, pri ktorom sa plastové pelety zahrievajú až do roztavenia, potom sa vstrekujú pod tlakom do uzavretej oceľovej formy, kde sa materiál ochladí a stuhne do tvaru dutiny predtým, ako sa časť vysunie a cyklus sa opakuje.
Koľko stojí stroj na vstrekovanie plastov
Cena závisí od upínacej sily, typu pohonu, riadiaceho systému, automatizačného balíka a požadovanej úrovne prispôsobenia, takže čísla sa medzi kompaktným hydraulickým modelom a veľkou automatizovanou elektrickou alebo hybridnou linkou značne líšia. Zdieľanie výkresov dielov a očakávaného výstupného objemu s výrobcom vstrekovacích lisov je najspoľahlivejší spôsob, ako získať presnú cenovú ponuku pre konkrétny projekt.
Aký je najlepší vstrekovací lis pre malé podniky
Menší podnik vo všeobecnosti začína mapovaním očakávanej veľkosti dielu, hrúbky steny a mesačného objemu, potom výberom najnižšej tonážnej triedy, ktorá pohodlne pokrýva súčasné a krátkodobé požiadavky na formy, pretože stroj so skromnou upínacou silou s priestorom na pridanie automatizácie má tendenciu ponúkať väčšiu flexibilitu, než keď sa zaviazal k jedinému veľkému lisu na začiatku.
Ako si vyberiem vstrekovací lis
Výber vstrekovacieho stroja funguje dobre ako krok za krokom preskúmanie upínacej sily, veľkosti výstrelu, typu pohonu, potrieb presnosti, kompatibility materiálu, spotreby energie, podlahovej plochy, pripravenosti na automatizáciu, očakávaní údržby a siete podpory výrobcu, čo je rovnaká postupnosť uvedená v tomto článku.
Prečo má môj vstrekovací stroj nízky tlak
Hodnoty nízkeho tlaku sa zvyčajne spájajú s opotrebovanými hydraulickými tesneniami alebo stratou účinnosti čerpadla, nesprávne kalibrovaným snímačom tlaku alebo vzduchom zachyteným v hydraulickom okruhu, takže kontrola stavu oleja, výkonu čerpadla a kalibrácie snímača je rozumným prvým krokom pred úpravou procesného programu.
Prečo sa môj vstrekovací stroj prehrieva
Prehriatie je často spojené so zablokovaným alebo zmenšeným chladičom oleja, obmedzeným prietokom chladiacej kvapaliny, zlyhávajúcim chladiacim ventilátorom alebo prostredím v dielni s vysokou okolitou teplotou a obmedzeným prúdením vzduchu okolo hydraulickej nádrže, takže chladiaci okruh je zvyčajne prvým miestom na kontrolu.
Prečo môj vstrekovací stroj nevstrekuje
Stroj, ktorý nebude vstrekovať, je často zadržaný bezpečnostnou bránou alebo blokovaním, ktoré nie je úplne zapojené, prázdnym alebo premosťujúcim zásobníkom, zablokovanou tryskou alebo poruchou signalizovanou v riadiacom systéme, takže vykonanie týchto kontrol v poradí pred dotykom parametrov procesu zvyčajne rýchlo zúži príčinu.
Prečo vstrekovanie vytvára záblesk
Záblesk na deliacej čiare zvyčajne poukazuje na upínaciu silu, ktorá je príliš nízka pre premietanú plochu dielu, formu, ktorá nie je správne zarovnaná alebo má opotrebované deliace plochy, alebo vstrekovací tlak nastavený na vyšší, ako forma a upínacia tonáž dokážu bezpečne udržať, takže prehodnotenie výpočtu tonáže spolu s kontrolou formy je dobrým východiskovým bodom.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
