 ENG


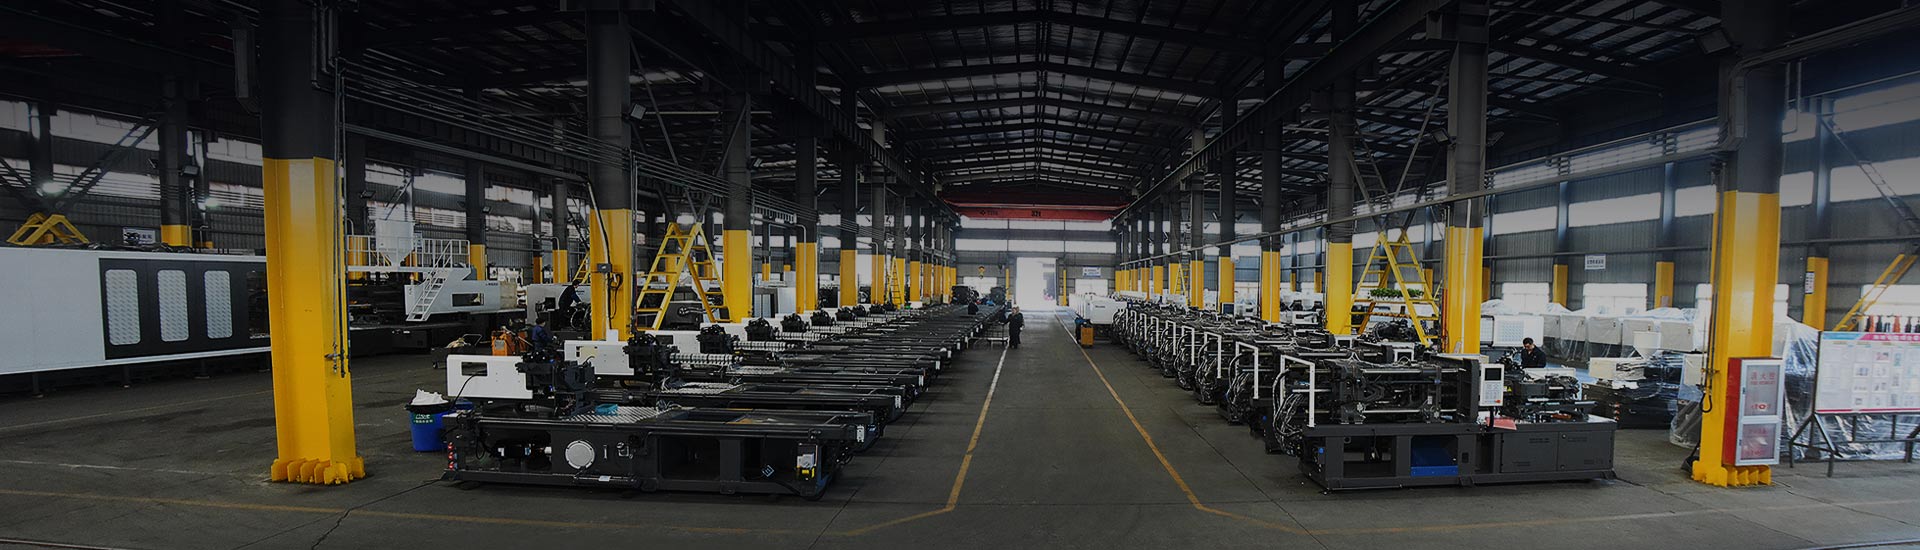
Čo je vstrekovací lis
Vstrekovací lis je výrobné zariadenie, ktoré ohrieva a taví plastovú živicu, potom ju vstrekuje pod kontrolovaným tlakom do uzavretej oceľovej formy, aby vytvoril pevnú časť. Akonáhle diel vo vnútri formy vychladne, forma sa otvorí, diel sa vysunie a stroj zopakuje cyklus, často tisíckrát za zmenu. Tento opakovateľný proces je dôvodom, prečo vstrekovací stroj zostáva jednou z najpoužívanejších kategórií zariadení na spracovanie plastov pre veľkoobjemovú výrobu.
Každý vstrekovací stroj je postavený na dvoch funkčných systémoch, ktoré spolupracujú: vstrekovacej jednotke, ktorá plastifikuje a dodáva roztavenú živicu, a upínacej jednotke, ktorá drží formu zatvorenú proti vstrekovaciemu tlaku a otvára ju na vysunutie dielu. Či sú tieto systémy poháňané hydraulicky, elektricky alebo prostredníctvom servohydraulického hybridného usporiadania, definuje rôzne typy strojov, ktoré sú uvedené ďalej v tejto príručke.
Vstrekovacie zariadenia zahŕňajú široký rozsah veľkostí. Malé presné stroje bežia výrazne pod 100 ton upínacej sily, zatiaľ čo veľké konštrukčné aplikácie vyžadujú stroje s menovitým výkonom niekoľko tisíc ton. Referenčným bodom je, že vlastný rad produktov HIGHSUN, vrátane série HXM, HXH, HXZ a HYD, zahŕňa rozsah upínacej sily od 98 ton do 3 000 ton , čo ilustruje, aká široká je táto kategória zariadení.
2 základné systémy Vstrekovacia jednotka a upínacia jednotka
4 kľúčové fázy Plnenie, balenie, držanie, chladenie
98T až 3000T Typický rozsah upínacej sily
Fázy vstrekovania: plnenie, balenie, držanie a chladenie
Postup vstrekovania sa najlepšie chápe ako krátky, opakujúci sa cyklus, a nie ako jedna činnosť. Každá operácia vstrekovania prebieha cez zatváranie a upnutie formy, plnenie, balenie a držanie, chladenie a nakoniec otvorenie a vysunutie formy. Správnosť každej fázy, nielen tonáže vstrekovacieho lisu, je to, čo určuje, či diel vyjde rozmerovo správny a bez viditeľných chýb.
1 Upínanie Upínacia jednotka uzatvára formu a drží obe polovice pri sebe dostatočnou silou, aby odolala tlaku prichádzajúcej taveniny.
2 Plnenie Skrutka sa pohybuje dopredu a tlačí roztavenú živicu cez systém dýzy a bežca, aby naplnila dutinu formy kontrolovanou rýchlosťou.
3 Balenie a držanie Prídavný tlak sa aplikuje na zabalenie ďalšieho materiálu do dutiny, čím sa kompenzuje zmršťovanie, keď sa diel začne ochladzovať.
4 Chladenie Diel pokračuje v ochladzovaní vo vnútri uzavretej formy, kým nie je dostatočne tuhý na to, aby po vysunutí udržal svoj tvar.
5 Vysunutie Forma sa otvorí, vyhadzovacie kolíky uvoľnia hotový diel a upínacia jednotka sa opäť zatvorí, aby sa začal ďalší cyklus.
Cyklický tlakový profil
Ilustratívny relatívny tlak v dutine počas jedného lisovacieho cyklu. Skutočné tlakové krivky sa líšia podľa geometrie dielu, hrúbky steny a materiálu.
Zdieľanie času cyklu podľa fázy
Všeobecný vzorec bežne pozorovaný vo výrobe, kde chladenie zvyčajne predstavuje najväčší podiel z celkového času cyklu. Skutočné proporcie sa líšia v závislosti od hrúbky steny a materiálu.
Vysvetlenie komponentov vstrekovacieho lisu
Táto časť rozoberá základné vybavenie vstrekovacích foriem vo vnútri každého stroja, od prívodu živice až po hotový diel. Pochopenie týchto komponentov uľahčuje sledovanie každodennej práce pri vstrekovaní plastov, od počiatočného nastavenia až po rutinnú prevádzku a riešenie problémov.
Hopper Drží surové živicové pelety a podáva ich gravitáciou do suda. Na mnohých výrobných linkách sa násypka pripája k sušičke alebo vákuovému nakladaču ako súčasť okolitých pomocných strojov.
Hlaveň a skrutka (plastifikačná jednotka) Rotujúca skrutka vo vnútri vyhrievaného valca dopravuje, stláča a taví živicu pred jej vstreknutím. Geometria skrutiek, kompresný pomer a pomer dĺžky k priemeru sú prispôsobené druhu spracovávanej živice.
Tryska Smeruje roztavenú živicu z valca do vtokového kanála formy. Konštrukcia hrotu trysky ovplyvňuje slintanie, stratu tlaku a ako čisto sa strela oddeľuje od formy na začiatku ďalšieho cyklu.
Upínanie Unit Drží obe polovice formy zatvorené proti vstrekovaciemu tlaku a otvára formu na vysunutie dielu pomocou mechanického prepínača, priamych hydraulických valcov alebo usporiadania valcov s dvoma doskami.
Pleseň Presný oceľový nástroj, zvyčajne dodávaný samostatným výrobcom foriem, ktorý tvorí geometriu dutiny a jadra hotového dielu a definuje usporiadanie chladiaceho kanála.
Spojovacie tyče Oceľové tyče, ktoré vedú pohyb dosky a prenášajú reakčnú silu generovanú počas upínania, udržujú formu zarovnanú, keď je stroj pod tlakom.
Systém pohonu Dodáva energiu za otáčaním skrutky, vstrekovaním a upínacím pohybom prostredníctvom hydraulického čerpadla, servohydraulického hybridného systému alebo plne elektrických servomotorov v závislosti od typu stroja.
Riadiaci systém (HMI) Rozhranie dotykovej obrazovky a programovateľný ovládač, ktorý umožňuje operátorovi nastavovať, ukladať a monitorovať parametre procesu, ako je rýchlosť vstrekovania, tlak a teplota počas každého cyklu.
Prehľad konštrukcie stroja
Zjednodušený konštrukčný prehľad typického usporiadania vstrekovacieho stroja. Skutočné umiestnenie komponentov sa líši podľa typu stroja a výrobcu.
Typy vstrekovacích lisov a ako ich rozlíšiť
Vstrekovacie stroje sú vo všeobecnosti zoskupené podľa typu pohonu a podľa upínacej konštrukcie. Typ pohonu zahŕňa hydraulické, elektrohydraulické hybridné a plne elektrické stroje, zatiaľ čo upínacia štruktúra pokrýva tradičný prepínačový dizajn a dvojdoskový dizajn. Nad týmito kategóriami sú navrstvené špeciálne konfigurácie vytvorené pre konkrétny proces, ako sú dvojfarebné stroje a špecializované série PET alebo PVC.
Kvalitatívne porovnanie bežných typov strojov
Kvalitatívne, názorné porovnanie určené na zobrazenie relatívnych tendencií, nie nameraných hodnôt výkonu pre žiadny konkrétny model.
Elektricko-hydraulické hybridné (servo) stroje Skombinujte servopoháňané hydraulické čerpadlo s konvenčným hydraulickým ovládaním. Táto konfigurácia pokrýva široký tonážny rozsah a vyvažuje presnosť, energetickú účinnosť a prevádzkovú flexibilitu, vďaka čomu je jednou z najrozšírenejších kategórií vstrekovacích strojov pre všeobecnú výrobu.
Plne elektrický Machines Namiesto hydraulického oleja používajte na upínanie, vstrekovanie a vytláčanie servomotory. Zvyčajne ponúkajú rýchlu dynamickú odozvu, čistejšie prevádzkové prostredie a silnú opakovateľnosť, ktorá vyhovuje presnej elektronike, medicínskym a optickým častiam.
Dvojplatnička Machines Nahraďte tradičný trojdoskový prepínací dizajn dvoma veľkými doskami spojenými priamo valcami spojovacích tyčí. Toto usporiadanie rozdeľuje upínaciu silu rovnomerne medzi veľké formy a je bežné pre aplikácie s veľkou tonážou.
Vysoká-Speed Machines Vyznačujú sa rámom s vysokou tuhosťou a rýchlou odozvou vstrekovania pre tenkostenné formy s vysokou kavitáciou. Často sa používajú na balenie, tenkostenné kontajnery a iné vysokoobjemové diely s rýchlym cyklom.
Dvojfarebné a viacmateriálové stroje Sú vybavené dvoma alebo viacerými nezávislými vstrekovacími jednotkami a otočným alebo posuvným stolom foriem, ktorý umožňuje vylisovať dve živice alebo dve farby na jeden diel v jednom cykle.
Špeciálne stroje na PET a PVC Používajte špecializované skrutky, valce a systémy regulácie teploty prispôsobené jednej skupine živíc. Stroje na výrobu PET predliskov sú optimalizované pre rýchle chladenie a čírosť, zatiaľ čo stroje na PVC a montáž rúrok používajú komponenty odolné voči korózii, ktoré sú vhodné pre tepelnú citlivosť PVC.
Upínacia sila a tonáž: Dimenzovanie stroja podľa dielu
Upínacia sila, bežne vyjadrená v tonách, popisuje, akú veľkú silu môže použiť upínacia jednotka, aby udržala formu zatvorenú, kým roztavená živica vyplní dutinu pod tlakom. Tonáž sa vo všeobecnosti odhaduje z projektovanej plochy dielu, vhodného faktora tlaku v dutine pre použitú živicu a primeranej bezpečnostnej rezervy, ktorá sa potom pred konečným rozmerom potvrdí výrobcom foriem alebo dodávateľom stroja.
Upínacia sila podľa série strojov
Približné referenčné rozsahy pre bežne dostupnú upínaciu silu podľa série strojov. Presné ponuky sa líšia podľa výrobcu a modelu.
Tonáž podľa kategórie dielu
Nižšie uvedená tabuľka poskytuje všeobecný východiskový bod pre to, ako sa tonáž zvykne zhodovať s kategóriou dielov. Je to odkaz na včasné plánovanie, nie náhrada za správny výpočet tonáže pre konkrétnu časť a formu.
| Tonážny rozsah | Príklady typických častí | Bežný typ stroja |
|---|---|---|
| Menej ako 200 ton | Malé presné komponenty, konektory, uzávery a uzávery | Plne elektrické alebo malé hybridné servostroje |
| 200 až 600 ton | Výrobky pre domácnosť, predlisky z PET, časti zariadení strednej veľkosti | Hybridné servo alebo špeciálne PET stroje |
| 600 až 1 200 ton | Automobilové interiérové panely, veľké prepravky, potrubné armatúry | Hybridné servo alebo dvojdoskové stroje |
| 1200 ton a viac | Veľké automobilové panely karosérie, palety, kryty veľkých spotrebičov | Dvojdoskové stroje |
Výber správnej vstrekovacej jednotky
Vstrekovacia jednotka vykonáva prácu tavenia a dodávania živice, takže je potrebné ju dimenzovať a nakonfigurovať pre časť a materiál, a nie výber iba podľa tonáže. Dva stroje s rovnakou upínacou silou môžu byť stále nevhodne pre tú istú prácu, ak ich vstrekovacie jednotky nie sú prispôsobené veľkosti výstrelu a správaniu živice.
Skontrolujte, či veľkosť výstrelu a kapacita plastifikácie pokrývajú najťažšiu časť plus bežce, s určitou voľnou kapacitou pre budúce formy.
Prispôsobte pomer dĺžky k priemeru skrutky a kompresný pomer rodine živíc, pretože plnivá a prísady menia potrebu šmyku a tepla.
Skontrolujte maximálny vstrekovací tlak a rýchlosť proti tenkostenným dielom alebo dielom s dlhou dráhou toku, ktoré potrebujú rýchle časy plnenia.
Zvážte úpravy skrutiek a valcov odolných voči korózii alebo opotrebovaniu pre PVC, plnené sklom alebo iné náročné živice.
Skontrolujte spätný tlak a rýchlosť plastifikácie, ak je čas cyklu obmedzený tým, ako rýchlo dokáže hlaveň pripraviť ďalší výstrel.
Skontrolujte, či typ trysky a zóny regulácie teploty vyhovujú materiálom citlivým na vlhkosť alebo tepelnú degradáciu, ako je PET.
Pomocné stroje a podporné zariadenia
Spoločný výber vstrekovacieho lisu a podporného stroja namiesto postupného výberu vedie k lepšie vyváženej výrobnej bunke. Pomocné strojové zariadenie je často limitujúcim faktorom v bunke na vstrekovanie plastov, aj keď samotný vstrekovací stroj má voľnú kapacitu cyklu. Sušička, ktorá nedokáže držať krok s priepustnosťou, chladič dimenzovaný na menšiu formu alebo odoberací robot s cyklom pomalého dosahu, sa môžu stať prekážkou pomocných strojov, ktoré obmedzujú celkový výkon, a preto si dimenzovanie pomocných zariadení zaslúži rovnakú pozornosť ako výber tonáže a vstrekovacej jednotky. To je ešte dôležitejšie pre pomocné stroje pre zložité konštrukcie vstrekovacích foriem, ako sú viacdutinové rodinné formy a nástroje s horúcimi vtokmi, kde musí zostať koordinovaných niekoľko podporných systémov naraz.
Sušičky a nakladače materiálu Odstráňte vlhkosť z hygroskopických živíc, ako je PET, a automaticky pridávajte predsušený materiál, čím sa znižuje ručná manipulácia okolo násypky.
Pleseň Temperature Controllers Cirkulujte vodu alebo olej cez formu, aby sa udržala stabilná teplota povrchu dutiny, čo ovplyvňuje čas cyklu, povrchovú úpravu a rozmerovú stabilitu.
Chladiče vody Privádzajte chladenú vodu do formy a v niektorých zostavách do valca, čím podporujete chladiacu fázu, ktorá zvyčajne tvorí najväčší podiel doby cyklu.
Robotické vyťahovacie systémy Automaticky odstráňte hotové diely a bežce z oblasti formy, čím sa skráti fáza vyhadzovania a podporí sa výroba bez obsluhy.
Granulátory a systémy na drvenie Opätovné spracovanie vtokových kanálov, žľabov a vyradených dielov na použiteľné prebrúsenie, čo je dôležitý krok pre rodinné formy, ktoré vytvárajú značný objem odpadu.
Ovládače Hot Runner Spravujte teplotu zóny po zóne na formách s horúcimi kanálmi, čo je obzvlášť dôležité pre zložité konštrukcie foriem s viacerými dutinami.
Materiálové aspekty: Živica, polyetylén a technické plasty
Rozdiely v spracovaní vstrekovacích foriem medzi rodinami živíc vysvetľujú, prečo žiadne nastavenie stroja nefunguje pre každú úlohu. Proces vstrekovania živice do značnej miery závisí od toho, ako sa materiál po roztavení správa, vrátane dĺžky toku, rýchlosti zmršťovania a citlivosti na strih a teplo.
Základy procesu vstrekovania živice
Každý proces vstrekovania živice sa začína správaním taveniny. Technické živice s vystužením sklenenými vláknami zvyčajne vyžadujú vyššie teploty valca, vyšší vstrekovací tlak a skrutky odolné voči opotrebovaniu, zatiaľ čo neplnené komoditné živice sa vo všeobecnosti spracovávajú pri nižších teplotách so širším oknom spracovania.
Krátky návod na spracovanie vstrekovaním polyetylénu
Polyetylén je semikryštalická živica, ktorá sa široko používa v uzáveroch, uzáveroch, tenkostenných obaloch a výrobkoch pre domácnosť. Vo všeobecnosti sa spracováva s nízkou citlivosťou na vlhkosť a širokým oknom teploty taveniny, hoci pri návrhu formy by sa malo počítať so zmršťovaním a triedy s vysokou hustotou a s nízkou hustotou sa zvyčajne ladia oddelene, a nie ako jeden recept.
Termosetové materiály, ako je BMC alebo sypká formovacia hmota, sa spracúvajú inak ako termoplasty. Valec je udržiavaný relatívne chladný, aby sa zabránilo predčasnému vytvrdzovaniu, zatiaľ čo samotná forma sa zahrieva, takže dielec vytvrdne, keď naplní dutinu, a preto stroje s BMC používajú inú konfiguráciu valca a riadenia ako štandardný lis na termoplasty. PVC ide tiež svojou vlastnou cestou, pretože jeho tepelná citlivosť vyžaduje skrutky odolné voči korózii a prísne kontrolované teploty valca, zatiaľ čo PET vyžaduje dôkladné predsušenie a rýchle, rovnomerné chladenie, aby sa zachovala priehľadnosť.
Kľúčové aplikácie pre diely vstrekované do formy
Vstrekované diely a položky na vstrekovanie sa dostávajú do takmer každej kategórie vyrábaného tovaru, od obalov na jedno použitie až po konštrukčné komponenty s dlhou nepretržitou prevádzkou. Samotné vstrekovanie zariadení pokrýva všetko od bubnov práčok až po vložky dverí chladničiek, zatiaľ čo ten istý základný proces s inou formou, skrutkou a nastavením cyklu vyrába aj vnútorné obloženie automobilov, kryty lekárskych zariadení a elektrické kryty.
Automobilové diely Spotrebná elektronika Balenie a plnenie nápojov do fliaš Priemyselné komponenty Spotrebné produkty Lekárske pomôcky Stavebníctvo a budovanie
O Highsun
Ningbo Highsun Plastic Machinery Co., Ltd. má sídlo vo vedeckom a technologickom parku Beilun v Ningbo v Číne, v oblasti, ktorá je v tomto odvetví všeobecne známa ako centrum pre výrobu plastových strojov. Továreň pokrýva viac ako 120 000 metrov štvorcových a venuje sa výrobe vstrekovacích lisov značky HIGHSUN.
Spoločnosť HIGHSUN Machinery, postavená na takmer dvoch desaťročiach cieleného vývoja a viac ako päťdesiatich rokoch skúseností v rámci svojej materskej spoločnosti, bola uznaná medzi troma najlepšími výrobcami vstrekovacích strojov v Ningbo a medzi desiatimi najlepšími výrobcami plastových formovacích strojov v Číne. Spoločnosť opisuje svoj prístup ako rafinované riadenie výrobného procesu spojené s cieľovým štandardom kvality výroby.
Sortiment produktov HIGHSUN zahŕňa hybridné elektrohydraulické stroje, dvojdoskové stroje, vysokorýchlostné stroje, jednofarebné a dvojfarebné stroje, stroje BMC a špeciálne série PET a PVC s upínacou silou od 98 ton do 3 000 ton. Pre projekty, ktoré nespadajú do štandardnej katalógovej špecifikácie, sú k dispozícii prispôsobené konfigurácie. Ako dodávateľ vstrekovacích lisov HIGHSUN opisuje svoju prevádzkovú filozofiu ako snahu o dokonalosť a dokonalosť lisovania s prístupom zameraným na zákazníka, ktorý riadi každodenné operácie.
120 000 m2 Stopa továrne
98T až 3000T Upínanie force range
Top 3 / Top 10 Poradie v Ningbo / Čína

Servo stroj HXM Elektricko-hydraulické hybridné servo séria pokrývajúca široký rozsah tonáže, postavená na inteligentnom systéme servopohonu. Zobraziť sériu
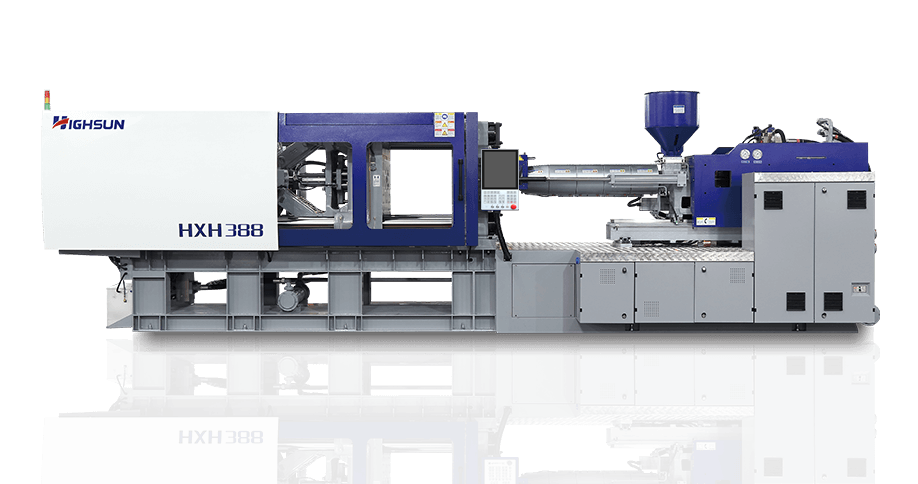
Vysokorýchlostný stroj HXH Vysoká-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Zobraziť sériu

Dvojdoskový stroj HXZ Veľkotonážny rad s dvomi doskami navrhnutý pre kompaktnú konštrukciu a rovnomerné rozloženie zvieracej sily. Zobraziť sériu

HYD All-Elektrická séria Plne servoelektrický pohon cez upínanie, vstrekovanie a vysúvanie pre presnú a čistú výrobu. Zobraziť sériu

PET predlisok Machine Špeciálna séria PET vytvorená pre rýchle chladenie a rozmerovú konzistenciu pri výrobe predliskov. Zobraziť sériu
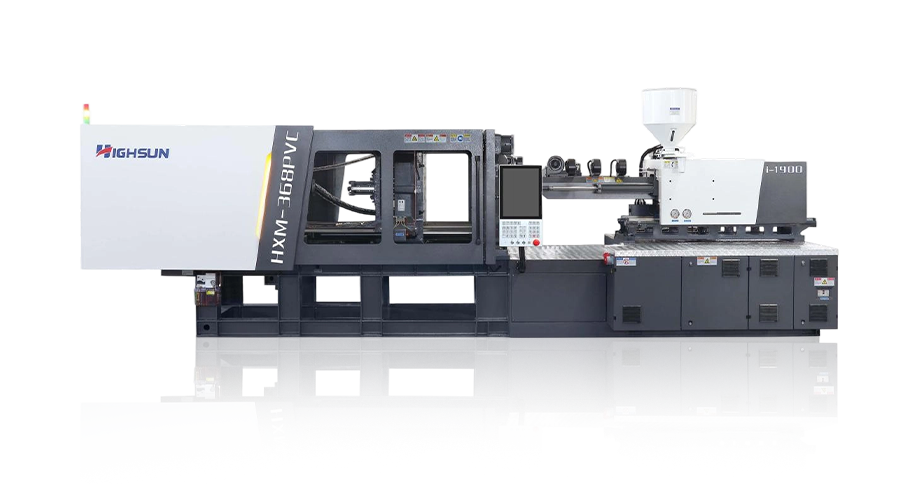
Vstrekovací stroj na PVC Séria venovaná PVC s komponentmi odolnými voči korózii, ktoré sú vhodné pre potrubné armatúry a súvisiace produkty. Zobraziť sériu
Často kladené otázky
Q1 Čo je vstrekovací lis?
Vstrekovací lis je výrobné zariadenie, ktoré taví plastovú živicu a pod tlakom ju vstrekuje do uzavretej formy, kde sa ochladí na hotový diel. Je to základná časť vybavenia väčšiny sériovo vyrábaných plastových komponentov.
Q2 Ako funguje vstrekovací lis?
Funguje v rámci opakujúceho sa cyklu: forma sa zatvorí a upne, roztavená živica vyplní dutinu, baliaci a prídržný tlak kompenzuje zmršťovanie, diel sa ochladí a forma sa otvorí, takže hotový diel možno vysunúť skôr, ako sa cyklus zopakuje.
Q3 Aké sú rôzne typy vstrekovacích lisov?
Bežné kategórie zahŕňajú hydraulické stroje, elektrohydraulické hybridné stroje, plne elektrické stroje, dvojdoskové stroje, vysokorýchlostné stroje a dvojfarebné stroje, spolu so špeciálnymi sériami PET a PVC vyrobených pre špecifické živice.
Q4 Ako si vyberiem vstrekovací lis?
Začnite s požiadavkou na upínaciu silu vášho dielu, veľkosťou výstrelu a živicou, potom ich porovnajte s typom pohonu, veľkosťou dosky a riadiacim systémom spolu s tým, ako dobre môže daný dodávateľ podporiť vaše potreby v oblasti automatizácie a materiálu.
Q5 Akú veľkosť vstrekovacieho stroja potrebujem?
Veľkosť stroja sa vo všeobecnosti nastavuje podľa projektovanej plochy vašej najväčšej časti, tlaku v dutine, ktorý váš materiál vyžaduje, a hmotnosti strely, takže správna veľkosť závisí od konkrétnych častí a foriem, ktoré plánujete použiť.
Q6 Koľko ton vstrekovacieho lisu potrebujem?
Požiadavky na tonáž sa značne líšia, od menej ako 100 ton v prípade malých presných komponentov až po niekoľko tisíc ton v prípade veľkých konštrukčných dielov, takže tonáž sa zvyčajne počíta na diel, a nie zo všeobecného priemeru.
Q7 Ako vypočítam tonáž vstrekovacieho stroja?
Tonáž sa vo všeobecnosti odhaduje vynásobením projektovanej plochy dielu príslušným faktorom tlaku v dutine pre živicu, potom sa pridá bezpečnostná rezerva, čo je výpočet zvyčajne potvrdený výrobcom foriem alebo dodávateľom stroja pred konečným dimenzovaním.
Q8 Ako si vyberiem správnu vstrekovaciu jednotku?
Prispôsobte veľkosť výstrelu vstrekovacej jednotky a kapacitu plastifikácie vašej najťažšej časti plus bežce a potom potvrďte, že dizajn skrutky vyhovuje vašej živici, pretože technické plasty plnené PVC, PET a sklom si vyžadujú rôzne konfigurácie skrutky a valca.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
